注塑模具定制全指南:从结构设计、精密加工到注塑成型量产
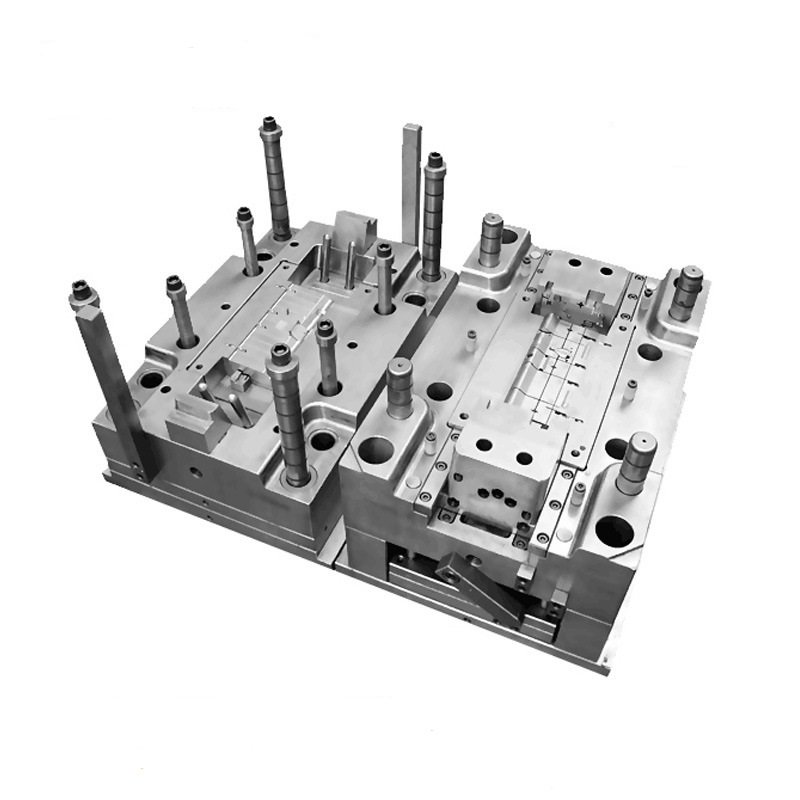
在制造业的众多工艺环节中,注塑模具是连接产品设计与批量生产之间最关键的一道桥梁。一只手机外壳、一个汽车内饰件、一支医用注射器、一瓶饮料的瓶盖,背后都离不开一套结构合理、精度稳定的注塑模具。对于准备开模的企业来说,了解注塑模具的设计逻辑、加工工艺、选材标准和验收要点,往往能直接决定产品的成本、品质和上市节奏。本文围绕注塑模具这一核心,把从设计到量产的完整链条拆解清楚,供模具采购方、结构工程师和产品经理参考。
一、注塑模具是什么:结构组成与工作原理
注塑模具是一种安装在注塑机上、用于成型热塑性或热固性塑料制件的工装。塑料在料筒内被加热熔融后,由螺杆高压注入模具型腔,经冷却定型、开模顶出,最终得到与型腔形状一致的制品。一套完整的注塑模具通常由以下几大系统构成:
- 成型零部件:型腔、型芯、镶件,直接决定产品的外观与尺寸。
- 浇注系统:主流道、分流道、浇口、冷料井,负责把熔体均匀输送到各个型腔。
- 冷却系统:运水孔、隔水片、模温机回路,影响成型周期与制品变形。
- 顶出系统:顶针、顶管、推板、气顶,实现制品安全脱模。
- 导向与定位系统:导柱导套、复位机构,保证动定模精准合模。
- 排气系统:排气槽、镶件间隙,防止困气烧焦。
- 侧向抽芯机构:滑块、斜顶,用于处理倒扣和侧孔结构。
这些系统之间并非独立存在,而是相互制约。例如冷却水路布置得越密,成型周期越短,但可能与其他机构发生干涉;顶出位置既要避开冷却水路,又要在产品刚性足够的部位施力。因此,模具设计的本质是在结构、工艺和成本之间寻找平衡点。
二、注塑模具的主要类型与适用场景
同样是塑胶模具,结构形式差别很大,选型错误会直接推高成本。
- 两板模(大水口模):结构最简单、成本最低,浇口与产品在同一分型面,适合对外观要求不苛刻、产量中等的产品,如周转箱、工业配件。
- 三板模(细水口模):多一块脱料板,可做点浇口自动断料,浇口痕迹小、位置灵活,适合外观件、中小型精密件。
- 热流道模具:流道内熔体保持熔融状态,无冷流道废料,节省原料、缩短周期,适合大批量、原料成本高的产品,如薄壁包装容器、汽车零部件。
- 双色模与包胶模:通过旋转模芯或二次注塑实现两种材料一体成型,常见于牙刷柄、工具手柄、带密封圈的连接器。
- 叠层模:一套模具内叠加两层型腔,产量翻倍而注塑机吨位不变,适合小件大批量生产。
- 气辅/水辅模具:用于厚壁或管状件,减少缩孔与翘曲,如把手、支架。
此外,按成型材料还可细分出工程塑料模具、透明件模具、高玻纤含量模具等,不同材料对钢材耐磨性、排气设计和浇口尺寸的要求差异明显。像东滩精密模具这类专业模具厂家,通常在开模前会先做产品结构分析与材料评估,再建议采用何种模架形式。
三、模具设计:决定成败的前置环节
行业内有一句话:模具的问题,七成出在设计,三成出在加工。设计阶段的几个关键点值得重点关注。
1. 产品可制造性分析(DFM)
开模前需检查产品壁厚是否均匀、脱模斜度是否足够、圆角与加强筋比例是否合理、是否存在难以成型的深腔窄槽。壁厚突变处容易产生缩水与熔接痕,加强筋厚度一般控制在主壁厚的 50%~70%。
2. 收缩率与尺寸补偿
塑料冷却后必然收缩,PP、PE 收缩率可达 1.5%~2.5%,而 ABS、PC 通常在 0.4%~0.7%。模具型腔需要按材料收缩率放大,玻纤增强材料还要考虑纵横方向收缩不一致带来的变形。
3. 浇口位置与流道平衡
浇口位置直接影响熔接痕位置、流动阻力和外观。多型腔模具必须通过 CAE 模流分析实现流道平衡,否则会出现"有的腔满、有的腔缺"的情况。常见的浇口形式有直接浇口、侧浇口、点浇口、潜伏浇口、扇形浇口和热流道针阀浇口。
4. 冷却与顶出的协同
冷却时间通常占整个成型周期的 60% 以上,水路设计要尽量贴合产品轮廓,深腔部位可考虑隔水片或铍铜镶件提高散热效率。顶出点应设在脱模阻力大、刚性好的位置,顶针数量与直径要避免在产品表面留下明显顶白。
四、常用注塑模具钢材与选材建议
钢材选择直接关系到模具寿命、抛光效果和生产稳定性。以下是常见的几种材料及其典型用途:
- P20 / 1.2311:预硬塑胶模具钢,硬度约 HRC30,加工性能好、成本适中,适合中大型家电外壳、日用品模具。
- 718 / 1.2738:P20 的升级版,纯净度更高、抛光性更好,适用于汽车内饰件、大型透明件。
- NAK80:硬度 HRC40 左右,镜面抛光性能优异,常用于高光外观件、透明件、精密电子外壳。
- S136 / 1.2083:耐腐蚀不锈钢,适合 PVC、含阻燃剂材料及医疗器械模具。
- H13 / SKD61 / 8407:热作模具钢,耐高温、抗热疲劳,多用于压铸模具及高寿命注塑模具。
- 1.2344 / 1.2343:高韧性热作钢,适合玻纤含量较高的工程塑料成型。
选材并非越贵越好。批量小、结构简单的产品用高端钢材是一种浪费;而高玻纤、高腐蚀材料若使用普通钢材,型腔很快会出现磨损、锈斑和拉伤,反而增加后期模具维修成本。
五、模具加工工艺链:从钢料到合格模具
一套精密注塑模具的加工通常要经过以下环节:
- 模架与钢料开粗:按图纸加工模胚,预留余量。
- CNC加工:三轴或五轴加工中心完成型腔、型芯的粗精加工,是决定模具精度的核心工序。
- 热处理:淬火、回火或氮化处理,提高表面硬度与耐磨性。
- 电火花与慢走丝:加工深窄槽、清角、异形镶件和精密配合孔。
- 深孔钻与运水加工:加工细长冷却水路,保证水路通畅、无渗漏。
- 抛光与皮纹:镜面抛光可达 Ra0.02μm,或做晒纹、蚀纹处理实现磨砂、皮纹质感。
- 装配与飞模:检查分型面贴合度、滑块斜顶动作、顶出复位是否顺畅。
- 试模与改模:上注塑机试打样,评估尺寸、外观、周期,必要时修模调整。
其中 CN 加工与电火花加工的配合最为关键,加工顺序、基准统一和余量控制不到位,容易出现错位、拉毛和装配干涉。对于有精密模具加工需求的客户,选择具备完整工序链的厂家,比分散外协更容易保证交期与一致性。
六、影响注塑模具报价的主要因素
很多采购方都会困惑:同样一个零件,不同模具厂报价相差数倍。差异通常来自以下几个方面:
- 产品尺寸与投影面积:决定钢材用量与注塑机吨位。
- 型腔数量:1 模 1 腔与 1 模 8 腔的加工工时和难度完全不同。
- 模具结构与精度:是否含滑块、斜顶、热流道、双色机构,公差要求是 0.05mm 还是 0.01mm。
- 钢材与标准件品牌:进口模架、热流道品牌会显著影响总价。
- 表面处理要求:高光镜面、蚀纹、电镀的成本差别较大。
- 模具寿命要求:30 万模次与 100 万模次的设计标准不同。
- 交期:加急项目往往需要多班次加工,成本随之上升。
因此,比较报价时应先统一技术要求与验收标准,单纯比总价意义不大。
七、注塑模具的下游应用行业
注塑模具几乎渗透到所有消费品和工业品领域,主要应用方向包括:
- 家用电器:空调面板、洗衣机内桶组件、冰箱抽屉、小家电外壳。
- 汽车与新能源汽车:保险杠、仪表台、车灯灯罩、电池模组支架、充电枪壳体。
- 医疗器械:注射器、输液器配件、培养皿、雾化器外壳、检测试剂盒。
- 电子与通信:连接器、路由器外壳、手机中框、光学透镜。
- 包装与日化:薄壁餐盒、瓶盖、化妆品泵头、软管肩部。
- 工业与工具:电动工具外壳、齿轮、轴承保持架、物流周转箱。
- 家具与家居:办公椅配件、收纳箱、卫浴配件、儿童玩具。
不同行业的侧重点不同。医疗与光学类产品对洁净度、尺寸稳定性和透明度要求高;汽车类重视耐候性与批次一致性;包装类则追求极短的成型周期和薄壁成型能力。
八、常见注塑缺陷与模具维保
量产过程中,很多表面问题的根源其实在模具本身,而非注塑参数。
- 缩水凹陷:多因壁厚不均、保压不足或浇口偏小,可从加强筋减薄、浇口加大、水路优化入手。
- 飞边:分型面配合不良、锁模力不足或排气槽过深,需检查飞模状态与模具磨损。
- 熔接痕明显:浇口位置不合理或料温偏低,可通过调整浇口、加模温解决。
- 翘曲变形:冷却不均、顶出不平衡或浇口位置不对称导致,需从水路与顶出布局重新评估。
- 拖伤、拉白:脱模斜度不足、型腔表面粗糙或抛光方向错误。
- 气纹、烧焦:排气不畅、射速过快,应清理排气槽并优化射出曲线。
模具维修与保养同样是延长使用寿命的关键。建议建立定期保养制度:每 5 万至 10 万模次清洗冷却水路、检查密封圈、润滑导柱导套;对高磨损部位做补焊、氮化或更换镶件;长期停用的模具需做防锈处理并封存。对于模具维修响应速度要求高的企业,选择本地或可快速上门服务的模具厂商会更有保障。
九、如何挑选合适的注塑模具厂家
模具属于典型的"一次性投入、长期使用"的工装,选择供应商时可以从以下维度评估:
- 设计与工程能力:是否具备模流分析、结构评审和 DFM 报告输出能力。
- 加工设备完整度:CNC 加工中心、慢走丝、镜面火花机、深孔钻、三坐标检测是否齐全。
- 项目经验:是否做过同类产品或相近精度要求的模具,有无成熟案例。
- 试模与交付流程:是否提供 T1 试模报告、尺寸检测数据和明确的改模承诺。
- 售后与维修:量产阶段出现问题能否快速响应,是否提供备件与保养建议。
- 沟通效率:模具是高度定制的产品,技术对接是否顺畅直接影响开发周期。
以东滩精密模具为例,从前期产品结构分析、模具设计评审,到 CNC 加工、电火花、装配试模,再到后续的量产模具维修与保养,形成了一套相对完整的服务链条,这类一站式模式对初次开模、缺乏模具经验的客户尤为友好。更多加工能力与案例信息,可通过 cyyhsm.com 了解。
十、注塑模具定制的一般流程
- 需求沟通:明确产品用途、材料、产量、外观要求与预算范围。
- 报价与合同:确认模具结构、型腔数、钢材、交期与验收标准。
- 结构与模具设计:输出 3D 分模图、2D 装配图,客户确认后开料。
- 加工与装配:按工艺链完成各工序,过程抽检关键尺寸。
- 试模与样品确认:提供试模样品与检测报告,客户签样。
- 改模与验收:根据试模结果修整,直至满足图纸与外观要求。
- 交付与量产支持:交付模具及相关资料,提供注塑参数建议与后续维修服务。
整个周期视产品复杂度而定,简单小件模具通常两到三周,中大型或多机构模具可能需要四到八周甚至更长时间。预留充足的设计评审时间,往往比压缩加工时间更能缩短整体交期。
结语
注塑模具是一项把材料学、机械设计、精密加工和成型工艺揉在一起的综合性工程。一套设计合理、加工到位的模具,可以在数年乃至十数年的量产中持续稳定地输出合格产品;而一套前期草率的模具,则会不断以修模、停线、废品的形式消耗成本。对于有开模计划的企业,与其在报价单上反复计较几千元差价,不如把精力放在设计方案评审、钢材选型与供应商能力评估上——这些才是决定项目成败的变量。