注塑模具全解析:从模具设计、CNC加工到量产验收,读懂精密注塑模具定制
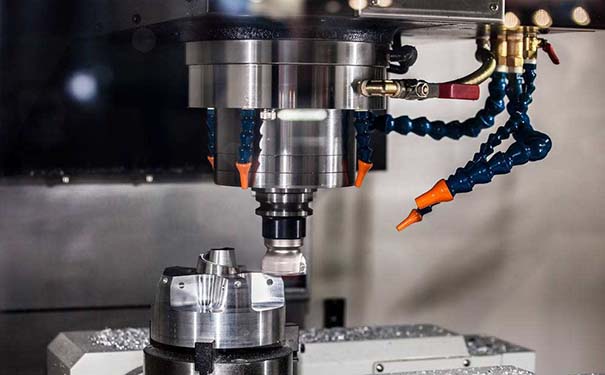
在制造业的版图里,注塑模具是一类"看不见却无处不在"的工业母工装。大到汽车保险杠、洗衣机内桶,小到手机中框、医疗注射器针座、食品包装盖,几乎每一件塑胶制品背后,都站着一套经过精密设计与加工的注塑模具。对采购方而言,理解注塑模具的构成、工艺与选型逻辑,不仅能少走弯路,更能直接决定产品的成本结构、交付周期与品质稳定性。本文将从结构、设计、加工、试模、维护到厂家选择,系统梳理注塑模具的知识框架。
一、什么是注塑模具?它在塑胶成型中扮演什么角色
注塑模具(Injection Mold)是一种安装在注塑机上、用于批量成型热塑性或热固性塑料的工装。其工作原理可以概括为:塑料颗粒在料筒中受热熔融,由螺杆以高压注入闭合的模具型腔,熔体在型腔内冷却定型,模具开模后由顶出机构将制品推出,合模后进行下一循环。

与冲压模具、压铸模具、五金模具相比,注塑模具面对的是高温熔体与反复的热—冷循环,因此对型腔表面光洁度、冷却通道布局、排气设计和钢材耐腐蚀性的要求各有侧重。一套成功的注塑模具,需要在"成型质量、生产节拍、模具寿命、制造成本"四个维度之间取得平衡。
二、一套注塑模具由哪些部件组成
虽然不同产品的模具结构千差万别,但基本构成具有共性:
- 成型零件:型腔(母模)、型芯(公模)、镶件、滑块、斜顶等,直接决定制品的形状与尺寸。
- 浇注系统:主流道、分流道、浇口、冷料井。浇口形式(点浇口、侧浇口、潜伏浇口、扇形浇口、热流道)直接影响填充与外观。
- 冷却系统:冷却水路、隔水片、喷流管、铍铜镶件。冷却时间通常占整个成型周期的 50%~70%,是效率的关键。
- 顶出系统:顶针、顶管、推板、气顶、司筒等,负责制品脱模而不变形、不拉伤。
- 导向与定位零件:导柱导套、精定位块、复位弹簧,保证合模精度与重复定位。
- 模架与支撑零件:定模座板、动模座板、垫块、承板、撑柱,构成模具的"骨架"。
- 温度与排气系统:加热棒、油温接口、排气槽、排气镶件,防止烧焦、困气与填充不足。
对精密模具而言,导向件的配合间隙、模板的平行度往往控制在 0.01~0.02mm 量级,这也正是"精密模具"与普通模具的分水岭。
三、注塑模具的主要类型与应用场景
- 两板模:结构简单、成本低、维护方便,适合无特殊外观要求的大多数制品。
- 三板模(细水口模):可实现自动断料、点浇口进胶,适合外观要求高、需居中进胶的产品。
- 热流道模具:无冷流道废料,节拍快、材料利用率高,适合大批量、高价值塑料件。
- 双色/多色模具:通过转模、转芯或抽芯实现多材料一体成型,常见于按键、手柄、车灯与包胶件。
- 包塑模具(嵌件模):在金属件、五金件、线束上包覆塑料,广泛用于连接器、紧固件与电子结构件。
- 叠层模、多腔模:通过多腔排布或叠层结构成倍提升产能,是薄壁包装件的常用方案。
- 气体辅助、微发泡模具:用于厚壁件减重、防缩痕,在家电与汽车结构件中应用增多。
从行业分布看,注塑模具的下游极其宽广:家电领域的空调面板、冰箱抽屉;汽车行业的仪表台、格栅、车灯透镜、新能源汽车电池托盘;电子通信的连接器、外壳、导光件;医疗器械的注射器、培养皿、雾化器壳体;包装领域的薄壁餐盒、瓶盖、日化泵头;乃至日用消费品、玩具、文具与建材管件,都离不开注塑成型。
四、模具设计:决定成败的 70%
在注塑模具项目中,模具设计是整个链条的源头。设计阶段的疏漏,往往要在试模甚至量产时以数倍代价偿还。一套完整的模具设计通常包含以下工作:
1. 产品可制造性分析(DFM)
检查壁厚均匀性、拔模斜度、圆角过渡、筋位厚度比例、卡扣结构、装配公差,判断是否存在缩水、变形、脱模困难的风险,并向客户提出改模建议。DFM 报告是模具定制项目的第一份"体检单"。
2. 分型面与浇口方案确定
分型面的选择要兼顾制品外观、模具加工难度与排气效果;浇口位置则要通过模流分析(Moldflow 等)验证填充平衡、熔接线位置、气穴分布与锁模力需求。
3. 模流分析
通过充填、保压、冷却、翘曲四阶段模拟,预测短射、困气、烧焦、熔接线强度不足、收缩不均等问题,在电脑端反复迭代,而不是在机台上"试出来"。
4. 结构与出模机构设计
倒扣位置需设计滑块、斜顶、油缸抽芯或二次顶出;深腔件需评估顶出平衡与脱模斜度;透明件与高光件则要额外考虑抛光走向与流痕风险。
5. 冷却与顶出布置
水路应尽量贴合型腔轮廓,保持均匀的模温分布,减少冷却时间与翘曲。顶针布置需避开外观面与装配受力点,并在必要时增加扁顶、推板或气顶。
五、钢材与标准件选型:模具寿命的隐形决定因素
很多客户询价时只问"多少钱一套",却忽略了钢材牌号对寿命与稳定性的影响。常见选型思路如下:
- 普通量产件:P20、718、1.2311 等预硬钢,加工性能好,适合中低批量。
- 高光透明件、高耐磨件:NAK80、S136、1.2083、1.2344 等,抛光性能与耐腐蚀性更佳。
- 含玻纤、阻燃、腐蚀性材料:建议选用不锈钢系模具钢并做氮化或镀层处理,延缓侵蚀。
- 高寿命要求(数十万至百万模次):型芯型腔采用淬火钢(如 H13、SKD61)并配合精加工与热处理工艺。
除钢材外,热流道品牌、顶针材质、弹簧、导柱导套、油缸与感应开关的选型,同样影响模具运行的稳定性。一套精密模具的成本差异,往往就藏在这些"看不见"的标准件里。
六、模具加工:从 CNC 加工到电火花、慢走丝
注塑模具加工是一条多工序协同的工艺链,主要环节包括:
- CNC 加工(加工中心):完成模板、型腔型芯的粗加工与半精加工,高速铣削可实现高精度曲面与小刀具清角。
- 电火花成型(EDM):加工深窄槽、尖角、清角与淬火钢的细节结构,电极精度直接影响成型面质量。
- 慢走丝/中走丝:用于镶件、滑块、浇口套、精密冲裁镶件的精密切割,公差可达微米级。
- 深孔钻与枪钻:加工细长冷却水路与顶针孔,保证水路走向合理、无死角。
- 磨削与镜面抛光:平面磨、内外圆磨、坐标磨保证配合精度;抛光决定制品表面是镜面、高光还是蚀纹。
- 热处理与表面处理:淬火回火、氮化、TiN 镀层、蚀纹(晒纹)等,提升寿命与外观表现。
- 装配与合模调试:滑块运动、顶出复位、水路气密、热流道通电测试,一步都不能省。
模具加工精度是累积出来的:机床精度、工装夹具、刀具管理、检测手段缺一不可。配备三坐标测量机(CMM)、投影仪与在线检测的模具厂家,通常在复杂精密模具上更有保障。
七、试模与验收:如何判断一套注塑模具是否合格
试模(T1、T2……)是把图纸变成实物、把问题暴露出来的关键环节。验收时建议关注以下几点:
- 外观:无缩水、飞边、流痕、气纹、烧焦、银纹、顶白、拉伤。
- 尺寸:关键尺寸在图纸公差内,且首件与末件一致,具备稳定性而非"偶然合格"。
- 成型窗口:工艺参数有一定宽容度,说明模具设计合理,量产时不易飘。
- 节拍与效率:实测成型周期是否达到约定值,冷却与顶出是否顺畅。
- 模具动作:滑块、斜顶、抽芯、热流道、气阀动作可靠,无异响、无卡滞。
- 资料交付:模具图纸、水路图、热流道接线图、钢材证明、试模报告与成型参数表。
八、注塑常见缺陷与模具的关联
很多"注塑工艺问题",根子其实在模具上:
- 缩水与凹痕:浇口偏小、保压不足、筋位过厚或冷却不均。
- 翘曲变形:冷却不对称、浇口位置失衡、顶出受力不均、材料取向差异。
- 飞边:分型面配合不良、模板刚性不足、锁模力不匹配。
- 短射/缺料:流道截面偏小、排气不良、壁厚过渡突变。
- 熔接线明显:浇口数量与位置设计不当,熔体汇合温度过低。
- 顶白、拉伤:脱模斜度不足、抛光方向错误、顶出面积偏小。
因此,遇到反复出现的成型缺陷,与其一味调机,不如先回到模具设计与加工精度的层面排查。
九、注塑模具维修与保养:延长寿命的低成本手段
模具不是一次投入就一劳永逸的资产。规范使用与定期保养,可以让模具寿命显著延长:
- 建立模具履历卡,记录每次上机模次、异常与维修内容。
- 定期清洁分型面、排气槽与冷却水路,防止水垢与积碳。
- 检查顶针、滑块、导柱的磨损与润滑状态,及时更换易损件。
- 长期停用时做好防锈处理,避免型腔生锈影响外观。
- 出现拉伤、崩角、漏水、热流道故障时,尽早联系专业模具维修,避免小问题演变为型腔报废。
对于量产周期长的项目,选择一家能提供模具维修与备件支持的模具厂家,往往比首次报价低几个点更有价值。
十、如何选择靠谱的注塑模具厂家
面对市场上数量众多的模具厂家,可以从以下维度评估:
- 设计与模流能力:是否有独立的模具设计团队、能否提供 DFM 与模流分析报告。
- 加工设备配置:CNC 加工中心、慢走丝、镜面火花机、深孔钻、三坐标等是否齐全,还是大量外协。
- 项目经验:是否做过与你产品相近的行业与结构,例如薄壁包装、精密连接器、汽车内外饰或医疗器械。
- 品控体系:来料检验、过程检验、首件确认、试模报告的完整度。
- 交付与响应:模具交期承诺、试模次数约定、售后维修响应时间。
- 配套能力:能否同时提供注塑代工、后加工与批量供货,减少多供应商协同成本。
像东滩精密模具这类专注于精密模具定制与加工的企业,通常会在模具设计评审、CNC 加工精度与试模交付上形成自己的流程标准,采购方可以通过实厂考察、样件检测与过往案例来判断匹配度。
十一、注塑模具的技术趋势
- 高腔化与叠层化:薄壁包装、瓶盖类产品向 32 腔、64 腔甚至更高腔数发展,追求极致单件成本。
- 全热流道与阀针控制:实现顺序填充、消除熔接线,提升外观与尺寸一致性。
- 随形冷却:借助 3D 打印异形水路,让冷却更贴近型腔轮廓,缩短周期并改善翘曲。
- 智能化与模内传感:模内压力、温度传感器结合 MES 系统,实现成型过程可追溯与自动补偿。
- 材料轻量化与环保化:生物基塑料、可回收材料与微发泡工艺,对模具结构和钢材提出新要求。
- 模具设计数字化:标准化零件库、参数化设计、仿真驱动设计,缩短从询价到出模的周期。
十二、常见问题解答
- 问:开一套注塑模具大概需要多久?普通结构模具通常 20~35 天,结构复杂或高腔精密模具可能需要 40~60 天,具体取决于产品复杂度、钢材与热流道采购周期。
- 问:模具价格主要由什么决定?产品尺寸与结构复杂度、腔数、钢材牌号、热流道品牌、表面处理要求、加工精度与交期。
- 问:塑胶模具和压铸模具能通用吗?不能。压铸模具需承受更高温度与冲击,钢材、流道与排气设计差异明显,需分别设计与加工。
- 问:模具寿命一般是多少模次?普通模具约 20~30 万模次,选用淬火钢并规范保养可达 50~100 万模次以上。
- 问:模具在异地,维修方便吗?建议在开模前确认维修响应机制与备件供应,易损件可预先多做一套备用。
结语
注塑模具是连接产品设计与批量制造的桥梁。它既是技术活,也是经验活:从模具设计阶段的 DFM 与模流分析,到 CNC 加工、电火花与慢走丝的精度累积,再到试模验证、量产维护,每一个环节都会在最终产品上留下印记。对于正在寻找模具定制合作的客户而言,与其只比较报价,不如把设计能力、加工设备、品控流程与售后响应一并纳入评估,让模具真正成为产品竞争力的支撑,而不是量产路上的隐患。