注塑模具全解析:从设计、加工到试模验收,一篇读懂精密塑胶模具定制
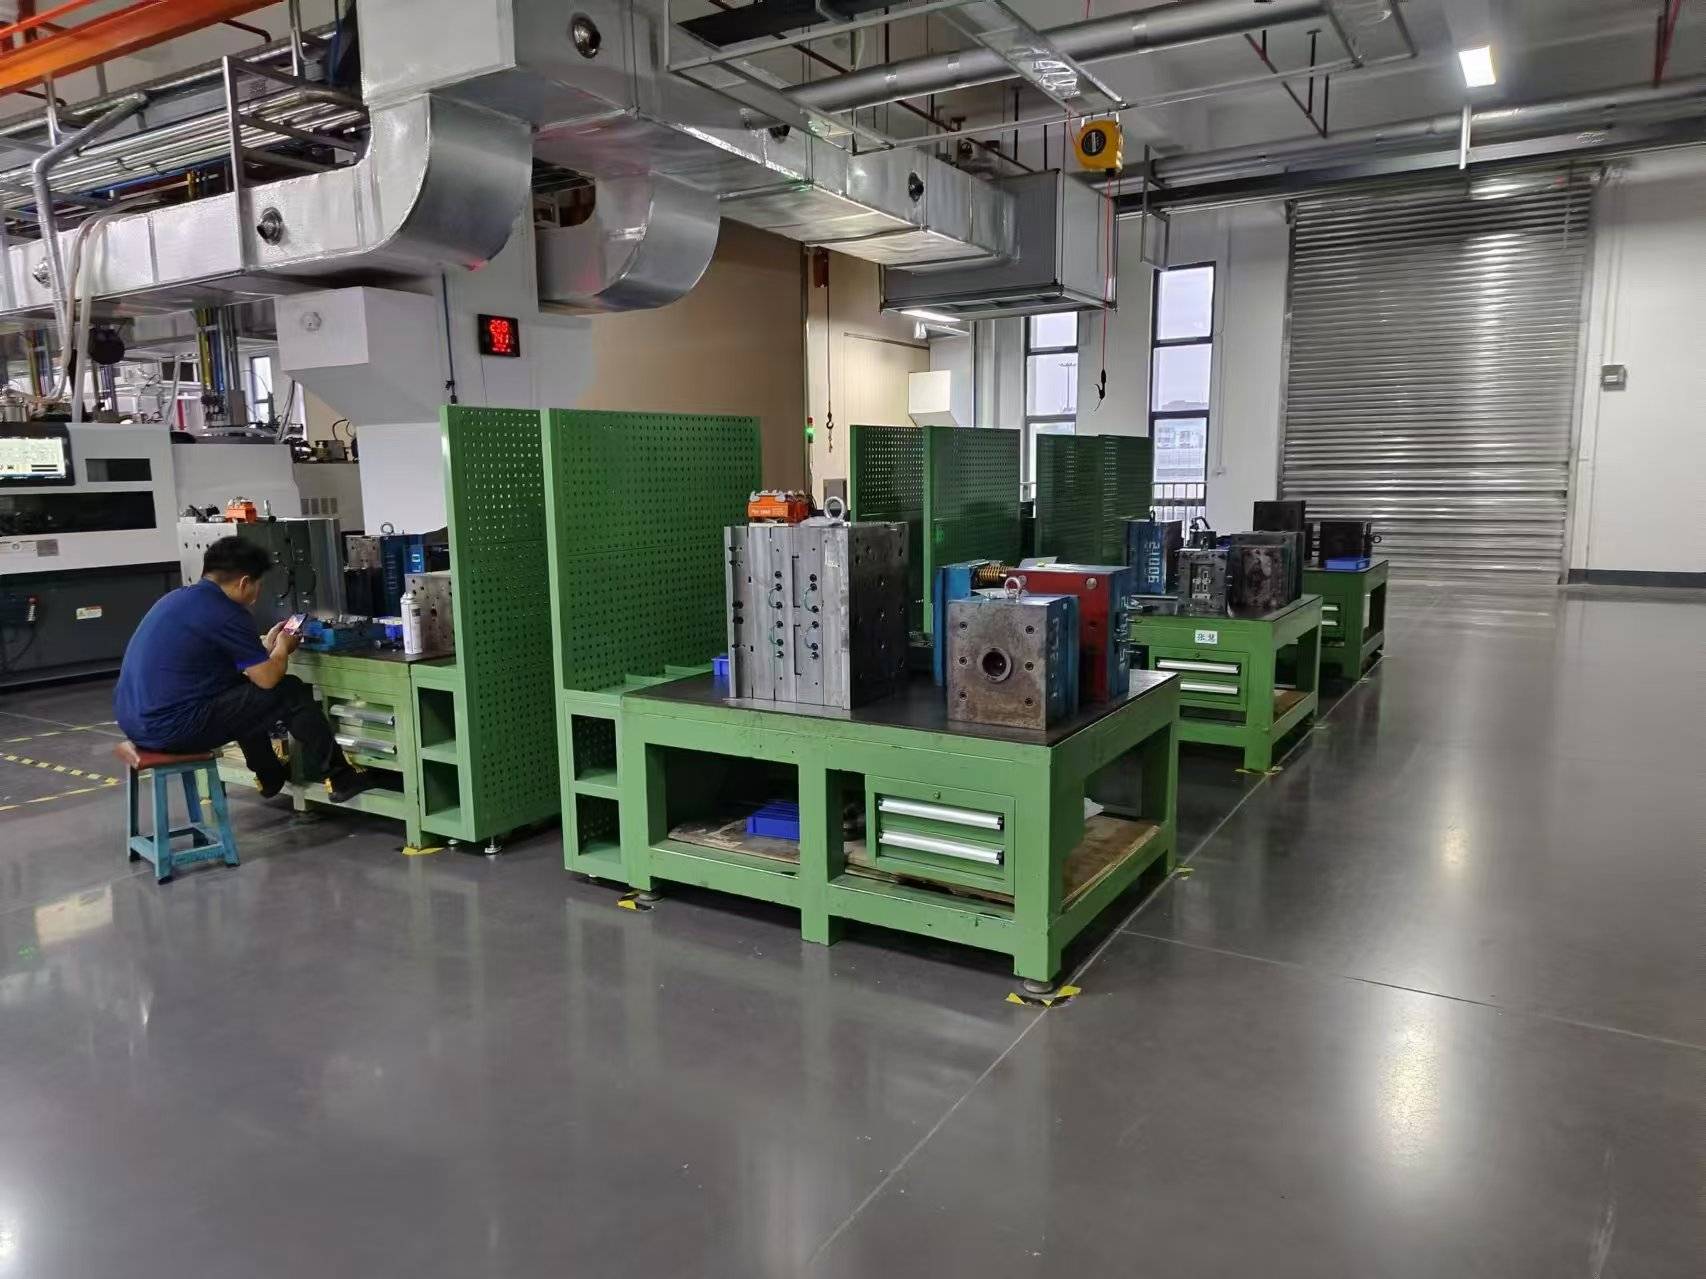
在制造业的众多工艺门类中,注塑成型是应用最广泛、产量最大的塑料加工方式之一。从手机外壳、汽车内饰件,到医疗器械外壳、家电压缩机壳体,几乎每一件塑料制品的背后,都站着一套甚至多套注塑模具。可以说,注塑模具是塑胶产品从图纸走向量产的"第一道关口",模具的质量直接决定了产品的外观、尺寸精度、装配性能以及整条生产线的效率。东滩精密模具长期深耕精密模具设计制造领域,本文将结合一线经验,系统梳理注塑模具的结构、分类、设计要点、加工工艺与验收标准,为有模具定制需求的企业提供一份可直接参考的技术指南。
一、注塑模具是什么?先弄懂注塑成型的基本原理
注塑模具是一种安装在注塑机上的成型工具,其核心由动模和定模两大部分组成,合模后内部形成一个与目标产品形状一致的空腔。塑料原料在注塑机料筒内被加热熔融成流体状态,通过螺杆加压注入模具型腔,熔体在腔内冷却固化后,模具开模,顶出机构将制品顶出,完成一个成型周期。

这个看似简单的过程,实际上涉及塑料流变学、热传导、机械结构与材料力学等多学科交叉。一套合格的注塑模具,不仅要保证产品能被"打出来",还要保证长期稳定生产、尺寸一致、表面达标、成型周期可控。这正是精密模具与普通模具之间的差距所在,也是模具厂家技术实力的分水岭。
二、一套注塑模具由哪些系统构成
理解模具结构,是判断模具报价是否合理、设计方案是否可靠的基础。常规注塑模具主要由以下几大系统构成:
- 成型系统:即型腔与型芯,直接决定产品形状与尺寸,是模具最核心的部件,通常采用高硬度、高抛光性的模具钢加工。
- 浇注系统:包括主流道、分流道、浇口等,负责把熔融塑料引流至型腔。浇口形式与位置对成品外观、熔接痕、内应力影响极大。
- 冷却系统:由模具内部的循环水道构成,控制模具温度、缩短冷却时间。冷却设计的合理性往往决定成型周期的长短。
- 顶出系统:顶针、顶板、司筒、斜顶等,负责在开模后将产品顺利脱模,避免顶白、变形。
- 导向与定位系统:导柱、导套、精定位块等,保证动定模精准对合,避免错位造成段差。
- 排气系统:排气槽、镶件缝隙等,及时排出型腔内的空气与挥发气体,减少烧焦、气纹。
- 抽芯与滑块机构:处理侧向孔位、倒扣结构,是复杂结构件模具设计的难点。
- 模架与辅助部件:包括模板、吊环、计数器、水路集流板等,构成模具的骨架。
三、注塑模具的主要分类方式
行业内对注塑模具的分类维度较多,常见的有以下几种:
按浇注方式分:大水口模(两板模)、细水口模(三板模)、热流道模。两板模结构简单、成本低,适合外观要求不高的产品;三板模可实现点浇口自动断料,适合外观件;热流道模则大幅减少废料、缩短周期,适合大批量生产。
按材料分:塑胶模具是注塑模具的主要形态,此外还有用于金属成型的压铸模具、冲压模具、五金模具等,同属精密模具范畴,但成型原理与钢材体系差异明显,不能混为一谈。
按精度与用途分:可分为普通模具、精密模具、超精密模具。医疗器械、光学件、连接器等产品往往要求模具尺寸公差控制在 ±0.01mm 以内,属于典型的高精度模具定制需求。
按模穴数分:单穴模、多穴模。多穴模可一次成型多个产品,提高产能,但对流道平衡设计要求更高。
四、模具设计阶段的关键控制点
模具设计是整个项目的源头,设计阶段的疏漏,后期往往要用加倍的加工与修模成本来弥补。建议重点关注以下几个方面:
- 产品结构评审(DFM):检查拔模角是否足够、壁厚是否均匀、加强筋比例是否合理、是否存在尖角与厚薄突变。这一步是控制缺陷的第一道防线。
- 收缩率设定:不同塑料的收缩率差异较大,如 ABS 约 0.4%~0.7%,PP 可达 1.0%~2.5%,玻纤增强料还呈现各向异性收缩,必须按材料牌号与产品尺寸精确取值。
- 浇口位置与流道平衡:浇口位置影响熔体填充路径、熔接痕位置与保压效果,通常借助模流分析软件进行填充、保压、冷却与翘曲模拟。
- 冷却水道排布:水道应尽量贴合型腔表面,间距均匀,避免局部过热导致变形。深腔件可考虑铍铜镶件或随形冷却结构。
- 顶出平衡:顶针布置应受力均衡,避免顶白、顶穿;透明件、薄壁件需特别设计脱模斜度与顶出面积。
- 排气与滑块抽芯:末端易困气区域应设置排气槽,侧向结构需核算滑块行程与安全距离。
需要强调的是,注塑模具设计与 CNC 加工工艺是联动的。设计时是否会预留电极间隙、是否便于慢走丝装夹、抛光可达性如何,都会影响最终模具质量与加工成本。
五、模具加工:CNC、慢走丝、电火花与抛光的配合
精密模具的加工通常是一条完整的工艺链,而不是单一工序可以完成的:
- CNC 加工:承担模架、型腔粗加工与半精加工,高速加工中心可实现高表面质量与高精度轮廓加工,是模具加工的主力设备。
- 电火花(火花机):用于加工硬质材料、深窄槽、清角以及CNC刀具无法触及的部位,电极精度直接决定加工精度。
- 慢走丝线切割:适合高精度直壁轮廓、镶件外形与斜顶导向槽加工,尺寸稳定性好。
- 磨床与车床:处理模板平面度、导柱导套配合面等基础精度。
- 抛光与省模:直接决定产品表面效果,镜面模需达到 SPI A1 级别,抛光方向也有讲究,否则易产生料流纹。
- 热处理与表面处理:如淬火、氮化、镀铬等,用于提升模具寿命与耐磨性。
整套流程中,尺寸检测贯穿始终。三次元测量仪、投影仪、硬度计等检测手段的配置水平,是衡量模具厂家精密模具制造能力的重要指标。
六、模具钢材与标准件怎么选
钢材选择需综合考量产品批量、塑料种类、腐蚀性与表面要求:
- P20:预硬钢,加工性好,适合中小批量、外观要求一般的产品。
- 718 / 718H:预硬镜面钢,硬度与抛光性兼顾,是通用塑胶模具的常见选择。
- NAK80:抛光性能优异,适合透明件、高光外观件。
- S136 / 4Cr13:耐腐蚀不锈钢,适合 PVC、含阻燃剂等腐蚀性塑料。
- H13 / 8407:热作模具钢,常用于压铸模具及高寿命注塑模具。
模架、热流道、顶针、弹簧等标准件的品牌与等级同样影响模具稳定性,建议在模具定制合同中明确标注,避免后续争议。
七、试模与验收:模具交付前的最后一公里
试模是检验模具设计加工成果的关键环节,通常分为 T1、T2 直至量产验证几个阶段。试模时需关注:
- 产品是否打满、外观有无缩水、飞边、气纹、熔接痕、色差;
- 关键尺寸是否在图纸公差范围内,是否满足装配要求;
- 成型周期是否合理,冷却时间能否进一步压缩;
- 顶出是否顺畅,产品有无顶白、拉伤、粘模;
- 模具动作是否顺畅,滑块、斜顶、热流道运行是否稳定。
验收时应同步索取模具图纸、水路图、备品备件清单、试模报告与成型工艺参数表。这些资料在后期模具维修与量产复制时价值极高。
八、常见注塑缺陷与模具侧的解决思路
- 缩水:多因壁厚不均或保压不足。可从加大浇口、调整冷却、优化壁厚过渡入手。
- 飞边:分型面配合不良或锁模力不足。需检查分型面平面度、排气槽深度是否超差。
- 熔接痕:熔体汇合处温度偏低所致。可通过调整浇口位置、加设冷料井或提高模温改善。
- 变形翘曲:冷却不均或收缩不一致引起,需优化水路排布与顶出平衡。
- 顶白:脱模阻力过大,应增加脱模斜度、增设顶针或改善抛光。
- 拉伤:型腔表面粗糙或有倒扣,需重新抛光并修正拔模角。
多数缺陷并非单纯调机就能解决,根源往往藏在模具结构里。这也是为什么选择一家有经验、能参与前期设计的模具厂家,比单纯比价更重要。
九、注塑模具的主要应用行业
塑胶模具的应用几乎覆盖所有消费品与工业品领域:
- 汽车零部件:保险杠、仪表板、车灯配件、连接器等;
- 家用电器:冰箱内胆、洗衣机面板、空调外壳;
- 3C 电子与通信设备:手机中框、充电器外壳、路由器壳体;
- 医疗器械与卫生材料:注射器、培养皿、监护仪外壳;
- 包装与日用品:食品包装盒、瓶盖、收纳箱、玩具;
- 工业与仪器仪表:电气机械外壳、齿轮、泵阀配件。
不同行业对模具的要求差异明显:食品与医疗领域关注材料洁净度与模具耐腐蚀性,汽车领域强调尺寸稳定性与寿命,电子领域则追求高光外观与超薄壁成型能力。
十、如何挑选一家靠谱的注塑模具厂家
面对市场上数量众多的模具厂家,建议从以下维度评估:
- 设计与工程能力:是否具备 DFM 分析、模流分析能力,能否参与产品前期结构优化;
- 加工设备配置:CNC 加工中心、慢走丝、电火花、三次元检测等是否齐全;
- 行业经验:是否做过同类产品,是否有可参考的量产案例;
- 交期与响应:模具定制周期是否透明,试模与改模响应是否及时;
- 售后与维修能力:能否提供长期模具维修、保养与备件供应;
- 报价透明度:钢材、标准件、热处理、试模次数是否明确列出。
模具是一项长期资产,一次成型是否顺利、后期维护是否省心,比初期报价的几千元差价重要得多。
十一、模具保养与维修:延长使用寿命的关键
模具寿命通常在几十万模次到百万模次之间,但实际寿命很大程度上取决于日常保养。建议建立以下规范:
- 定期清洁分型面、排气槽,防止积碳与油污;
- 定期检查顶针、滑块、导柱润滑状态,及时补充专用润滑脂;
- 检查冷却水道是否结垢,必要时进行除垢与试压;
- 记录成型模次,达到保养周期即安排预防性维护;
- 出现拉伤、飞边、顶白等异常时及时停机排查,避免损伤型腔。
规范的模具维修不仅能延长模具寿命,更能稳定产品品质,减少批量不良带来的损失。
结语
注塑模具是一门"细节决定成败"的工艺。从产品结构评审、模具设计、精密加工到试模验收,每一个环节都环环相扣,任何一处疏漏都可能在量产阶段被成倍放大。对于有塑胶模具定制需求的企业而言,选择一家技术扎实、流程规范、能提供长期服务的模具合作伙伴,远比压低单次报价更有价值。东滩精密模具专注精密模具设计、CNC 加工与注塑模具定制,覆盖从模具设计到试模量产的全流程,如有相关需求,欢迎进一步沟通交流。